Les outils du lean management aident une organisation à délivrer davantage de valeur avec moins d’attentes, de retouches, de déplacements inutiles et de stocks dormants. Ils ne forment pas une boîte à méthodes à appliquer indistinctement : chaque outil répond à un problème observable dans le travail réel. La priorité consiste donc à voir le flux, à comprendre ce qui le ralentit, puis à traiter une cause précise avec les équipes concernées.
Avant les outils : repérer les gaspillages qui coûtent du temps et de l’énergie
Le lean management vise à éliminer les activités qui consomment des ressources sans créer de valeur pour le client. Ces gaspillages, appelés Muda, ne se limitent pas à l’atelier. On les rencontre aussi dans les services, les projets, la logistique ou l’administration. Une validation qui attend trois jours, une saisie effectuée dans plusieurs logiciels ou une erreur détectée trop tard sont autant de situations à examiner.
Quiz : Les outils du Lean Management
- Surproduction : produire ou préparer avant que le besoin ne soit réel.
- Attente : perdre du temps entre deux étapes, devant une machine, une validation ou une information manquante.
- Transports inutiles : déplacer des produits, des documents ou des dossiers sans améliorer le résultat.
- Mouvements inutiles : imposer aux personnes des gestes ou des déplacements qui pourraient être évités.
- Surtraitement : réaliser des contrôles, des options ou des tâches plus complexes que nécessaire.
- Stocks excessifs : accumuler des matières, des dossiers ou des travaux en cours qui masquent les dysfonctionnements.
- Défauts et retouches : corriger des erreurs, des non-conformités ou des réclamations.
- Talents sous-utilisés : laisser de côté les compétences et les idées des personnes qui connaissent le terrain.
Cette lecture évite un piège fréquent : lancer un Kanban parce qu’il est connu alors que le vrai problème vient d’un temps de changement de série trop long, d’une consigne ambiguë ou d’une panne récurrente. Le bon outil vient après le diagnostic, jamais avant. Une observation simple du parcours d’un dossier ou d’un produit suffit souvent à faire apparaître le premier point de blocage.
Voir le travail tel qu’il se déroule réellement
Cartographier le flux avec la VSM et l’analyse des goulots
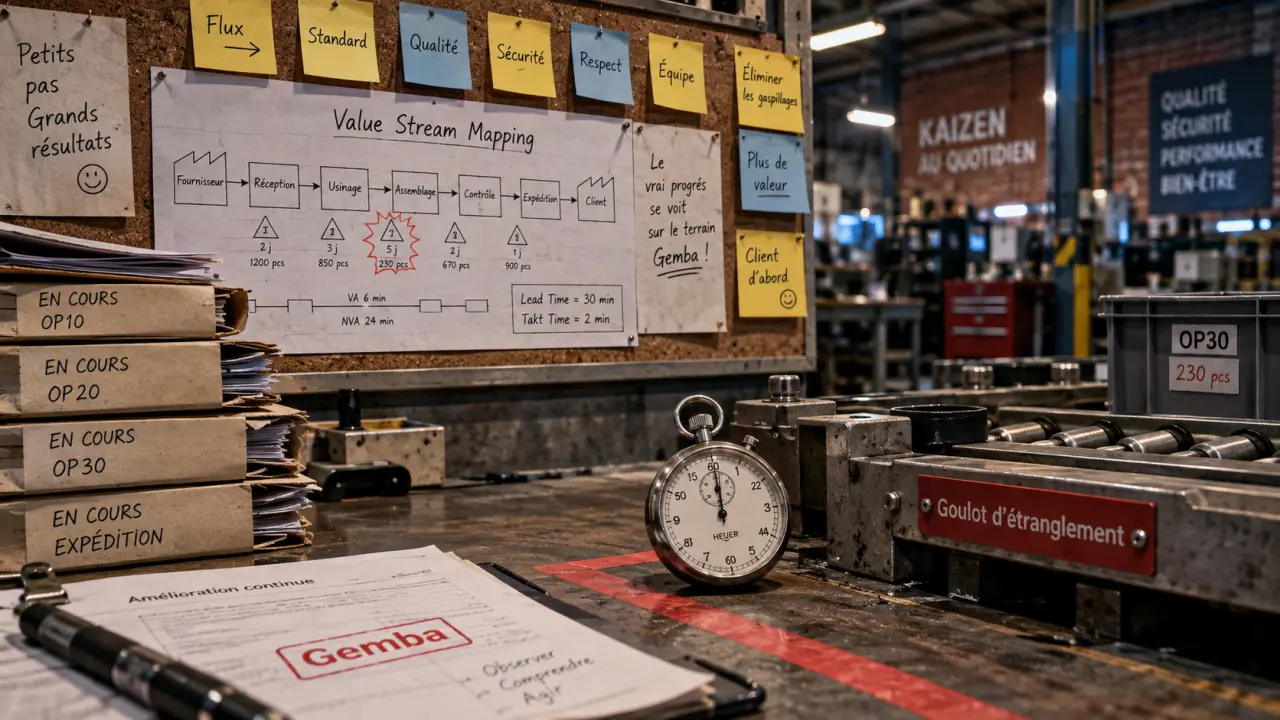
La Value Stream Mapping (VSM) représente le parcours complet d’un produit, d’un dossier ou d’une demande, depuis le besoin jusqu’à la livraison. Elle distingue les temps de transformation des temps d’attente, les flux physiques des flux d’information et les encours entre les étapes. Une VSM est utile lorsqu’un délai global paraît trop long sans que personne ne sache où le temps disparaît. Elle permet de regarder le processus dans son ensemble, plutôt que d’optimiser chaque poste séparément.
L’analyse des goulots d’étranglement complète cette cartographie. Le goulot est l’étape dont la capacité limite l’ensemble du flux. Augmenter les moyens partout n’accélère pas forcément la livraison. Soulager, fiabiliser ou mieux alimenter le poste contraint peut, en revanche, fluidifier toute la chaîne. Le takt time, c’est-à-dire le rythme nécessaire pour répondre à la demande, aide ensuite à comparer la cadence attendue à la capacité réelle de chaque étape.
Observer au Gemba et chercher la cause, pas un coupable
Le Gemba Walk consiste à aller là où le travail est réalisé pour observer les faits, questionner les opérateurs et vérifier les écarts entre le processus prévu et le processus vécu. C’est une démarche d’écoute. Un responsable ne vient pas contrôler les individus, mais comprendre les obstacles qui les empêchent de bien faire leur travail. Les échanges gagnent en précision lorsque l’observation porte sur une tâche réelle, un dossier précis ou une séquence récente.
Pour remonter à l’origine d’un problème, les 5 Pourquoi permettent d’interroger successivement les causes. Un diagramme d’Ishikawa, ou diagramme causes-effets, peut élargir la recherche autour des méthodes, des machines, des matières, de la main-d’œuvre, des mesures et de l’environnement. Ces outils sont efficaces à condition de valider les hypothèses sur le terrain et de ne pas s’arrêter à une explication commode.
Un processus ressemble moins à un couloir qu’à un moule : sa forme guide naturellement ce qui y circule. Si les formulaires, les implantations, les règles de priorité et les écrans de saisie imposent des détours, les équipes devront compenser par des relances et des astuces. Repenser cette forme du travail, par exemple en rapprochant les informations du point de décision ou en supprimant une ressaisie, prévient souvent mieux les erreurs qu’un simple rappel à la vigilance.
Faire circuler la demande sans créer d’encours inutiles
Kanban, flux tiré et Just-in-Time
Le Kanban visualise le travail à faire, en cours et terminé, tout en limitant le nombre de tâches ouvertes simultanément. Il matérialise le principe de flux tiré : l’étape aval déclenche le réapprovisionnement ou la tâche amont lorsqu’elle en a réellement besoin. Le Just-in-Time applique la même logique à la production et aux approvisionnements : produire la bonne quantité, au bon moment.
Un tableau Kanban ne résout pas seul les retards. Sa valeur apparaît lorsque les limites d’encours sont respectées et que l’équipe traite les blocages visibles. Dans un service client, réduire le nombre de dossiers « en cours » peut révéler qu’une validation juridique ralentit systématiquement les demandes complexes. Le tableau devient alors un support de discussion sur la capacité, les priorités et les règles de passage entre les étapes.
Réduire les à-coups et les temps de changement
Le Heijunka cherche à lisser la charge pour éviter les pics suivis de périodes creuses. Cette régularité facilite la planification, réduit les urgences et rend les anomalies plus visibles. Lorsque les changements de références ou de formats immobilisent longtemps un équipement, la méthode SMED distingue les opérations réalisables machine arrêtée de celles qui peuvent être préparées à l’avance. L’objectif est de convertir le plus possible d’opérations internes en opérations externes.
Selon le contexte, le flux continu, les cellules de production et une implantation plus courte réduisent les files d’attente et les manipulations. Il faut toutefois préserver la sécurité, l’ergonomie et la qualité. Le lean ne consiste pas à faire travailler plus vite à n’importe quel prix, mais à supprimer les causes qui rendent le travail plus difficile et moins fiable.
Stabiliser la qualité au poste de travail
La qualité lean se construit au moment où l’action est réalisée, et pas uniquement lors d’un contrôle final. Le travail standardisé décrit la meilleure méthode connue à un instant donné : séquence des opérations, temps de référence, points de contrôle et conditions de sécurité. Il donne un repère commun, facilite la formation et permet de discuter les écarts à partir de faits observables. Le standard peut ensuite évoluer lorsque l’équipe trouve une méthode plus efficace ou plus sûre.
- 5S : trier, ranger, nettoyer, standardiser et maintenir pour rendre le poste lisible et sûr.
- Management visuel : utiliser des repères, des indicateurs, des marquages et des tableaux pour rendre l’état normal ou anormal immédiatement visible.
- Poka-Yoke : concevoir un dispositif qui empêche une erreur ou la détecte immédiatement, comme un détrompeur ou un champ obligatoire cohérent.
- Jidoka : arrêter ou signaler le processus dès qu’une anomalie survient pour éviter sa propagation.
- Andon : utiliser un signal visuel ou sonore pour appeler rapidement de l’aide sur un problème identifié.
- TPM : associer les équipes à la fiabilité et à la maintenance productive totale des équipements.
Le TRG, ou taux de rendement global, aide à suivre les pertes liées à la disponibilité, à la performance et à la qualité d’un équipement. Il devient utile lorsqu’il déclenche une analyse et des actions concrètes, pas lorsqu’il sert uniquement à comparer des équipes. Un indicateur isolé ne suffit pas : il doit conduire à une question sur la cause d’une perte et sur la prochaine action à tester.
Installer une amélioration continue qui dure
Le Kaizen privilégie des améliorations fréquentes, simples et portées par ceux qui connaissent le travail. Le cycle PDCA, planifier, réaliser, vérifier, ajuster, donne une discipline à ces essais : définir un problème, tester une solution à petite échelle, mesurer l’effet, puis standardiser ou corriger. Cette démarche limite les grands projets fondés sur des hypothèses qui n’ont pas encore été vérifiées sur le terrain.
Pour relier les actions locales à la stratégie, le Hoshin Kanri traduit quelques priorités majeures en objectifs cohérents à chaque niveau. Des indicateurs limités et compréhensibles peuvent alors suivre le délai, la qualité, la sécurité, le service ou les encours. Un indicateur doit éclairer une décision. S’il n’entraîne ni question ni action, il encombre le pilotage et détourne l’attention des problèmes qui demandent réellement un traitement.
Pour démarrer, choisissez un flux circonscrit et un irritant concret : retards de traitement, erreurs de préparation, changements trop longs ou accumulation de dossiers. Observez le terrain, mesurez la situation de départ, testez un outil adapté, puis partagez le résultat avec les personnes concernées. Évitez de déployer simultanément une longue liste de méthodes, de transformer le lean en programme de réduction d’effectifs ou de plaquer des tableaux numériques sur un processus instable. La digitalisation peut fiabiliser la collecte d’informations et accélérer les alertes, mais elle amplifie aussi les mauvaises habitudes si le flux n’a pas été simplifié auparavant.